 EN
Mantenimiento regular de eliminación de polvo en amortiguadores para garantizar un control flexible y duradero de la apertura de válvulas
El problema operativo más persistente que observo en amortiguadores en instalaciones industriales y edificios comerciales no es la falla mecánica desde el primer día. Es la acumulación lenta e invisible de polvo, que gradualmente bloquea el movimiento de las paletas y reduce la respuesta del actuador. Los amortiguadores que antes funcionaban con suavidad comienzan a abrirse con lentitud, mantienen su posición de forma poco fiable o no se liberan durante las pruebas funcionales. Si sus amortiguadores de HVAC o contra incendios presentan estos síntomas, la causa raíz suele ser una deficiencia en el mantenimiento, no un defecto del producto.
La eliminación regular de polvo es la práctica de mantenimiento más rentable para preservar la flexibilidad a largo plazo en la apertura de válvulas de los amortiguadores; este artículo explica el mecanismo subyacente a la degradación relacionada con el polvo, las normas de inspección aplicables y el procedimiento práctico de limpieza que cualquier equipo de instalación puede implementar.
¿Por qué la acumulación de polvo interrumpe el funcionamiento de los amortiguadores
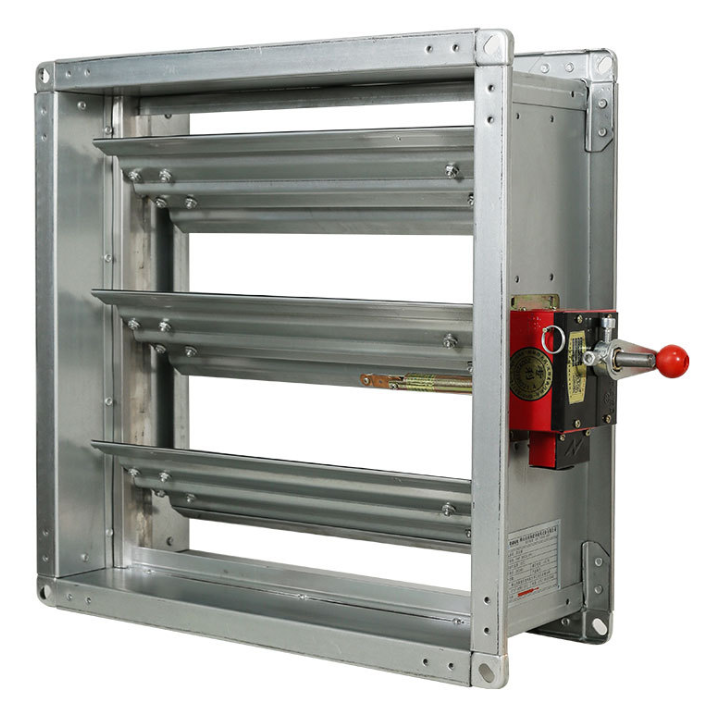
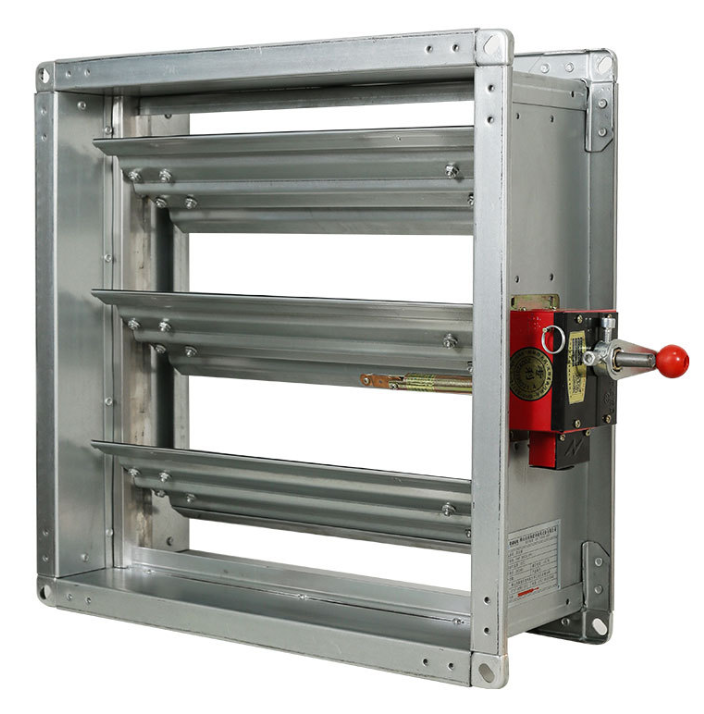
Los reguladores funcionan mediante la rotación de paletas o la inclinación de placas para modular el caudal de aire a través de conductos, unidades de manejo de aire, particiones resistentes al fuego o cámaras de extracción.
En condiciones normales de funcionamiento, la corriente de aire que atraviesa los reguladores transporta polvo fino, partículas fibrosas y, en entornos industriales, partículas generadas durante los procesos. Al disminuir la velocidad del flujo de aire en las superficies de las paletas debido a la turbulencia, las partículas en suspensión se depositan en los bordes de las paletas, en los cojinetes del eje, en las cajas de los rodamientos y en los puntos de articulación de la transmisión del actuador. Con el paso de los meses y los años, esta capa se compacta formando una película áspera que provoca varios problemas funcionales en los reguladores:
- Aumento de la fricción entre las paletas y el bastidor, lo que exige un par de accionamiento mayor para abrir o cerrar los reguladores
- Desgaste de las juntas de las palas, lo que permite fugas de aire incluso cuando las compuertas están nominalmente en posición cerrada
- Corrosión en los componentes metálicos del eje cuando el polvo retiene humedad, especialmente en compuertas instaladas cerca de serpentines de enfriamiento o entradas de aire exterior
- Atascamiento de los brazos de la articulación del actuador en compuertas motorizadas o neumáticas, impidiendo su funcionamiento a recorrido completo
El resultado es predecible: compuertas que antes se abrían completamente en dos o tres segundos comienzan a retrasarse, alcanzan solo un recorrido parcial o no se liberan cuando se activa un enlace fusible en aplicaciones de compuertas cortafuegos. El control flexible a largo plazo de cualquier válvula depende de eliminar estos depósitos antes de que se acumulen hasta convertirse en restricciones mecánicas que superen la capacidad del actuador.
Normas de inspección y frecuencia de mantenimiento para compuertas
En el caso específico de las compuertas cortafuego y cortahumo, las normas NFPA 80 y NFPA 105 establecen los intervalos mínimos de inspección para cumplimiento: un año después de la instalación inicial y, posteriormente, cada cuatro años (cada seis años en ocupaciones hospitalarias). Estos intervalos definen el mínimo reglamentario para compuertas de seguridad vital; no constituyen un programa de mantenimiento recomendado para compuertas industriales que operan en entornos con alta concentración de partículas.
Un enfoque más práctico vincula la frecuencia de inspección de las compuertas al entorno operativo real:
- Compuertas de servicio ligero (sistemas de climatización en oficinas o comercios limpios): inspección visual anual; limpieza cada dos a tres años
- Compuertas de servicio moderado (fabricación ligera, almacenes, centros de distribución): inspección semestral; limpieza cada doce a dieciocho meses
- Compuertas de servicio pesado o compuertas de proceso (carpintería, procesamiento de alimentos, minería, cemento, petroquímica): inspección trimestral; limpieza cada tres a seis meses o tras cada ciclo productivo
Las instalaciones que utilizan compuertas en las tuberías de recolección de polvo enfrentan los requisitos de mantenimiento más exigentes, ya que la corriente de aire, por definición, transporta cargas elevadas de partículas. En dichas instalaciones, las compuertas que no se limpian regularmente harán que el sistema opere contra una presión estática incorrecta, reduciendo la eficiencia de recolección y acelerando el desgaste tanto del ventilador como del medio filtrante. La bibliografía técnica de mantenimiento industrial de Donaldson señala que ajustar y limpiar las compuertas del ventilador de los colectores de polvo evita la pérdida de producto, mantiene el control del polvo y reduce los costos operativos a largo plazo —una afirmación que se aplica igualmente a cualquier compuerta de proceso que opere en condiciones similares.
Procedimiento paso a paso para la eliminación de polvo
El procedimiento que se describe a continuación se aplica a compuertas de control del tipo cuchilla, compuertas cortafuego, compuertas antihumo y compuertas combinadas cortafuego-antihumo instaladas en conductos metálicos. Antes de comenzar, bloquee y etiquete el equipo de ventiladores asociado, así como cualquier actuador motorizado conectado a las compuertas. En el caso de las compuertas cortafuego, confirme que los elementos fusibles estén intactos antes de manipular el conjunto.
1. Evaluación visual de las compuertas
Abra los paneles de acceso e inspeccione las cuchillas, los extremos de los ejes, el bastidor y la conexión del actuador en todas las compuertas de la zona. Anote la presencia de corrosión visible, juntas sellantes de las cuchillas agrietadas, sujetadores flojos en las varillas de conexión o indicios de bloqueos previos. Tome fotografías de las condiciones antes de la limpieza para los registros de mantenimiento. En instalaciones que gestionan múltiples compuertas dentro de un sistema, la aplicación de un sistema coherente de calificación de estado permite realizar un seguimiento de tendencias a lo largo de los ciclos sucesivos de mantenimiento.
2. Eliminación seca del polvo
Utilice un cepillo de cerdas suaves o aire comprimido a baja presión (máximo 30 PSI, dirigido lejos de componentes sensibles) para eliminar el polvo suelto de las superficies de las paletas, los extremos de los ejes y los marcos interiores de las compuertas. Trabaje desde el lado aguas arriba para empujar los residuos hacia un punto de recolección, en lugar de introducirlos más profundamente en el conducto. Evite dirigir el aire comprimido hacia las juntas de las paletas o hacia la electrónica del actuador en las compuertas motorizadas.
3. Limpieza de los cojinetes del eje y de los puntos de pivote
Una vez eliminados los residuos superficiales, aplique un disolvente limpiador ligero adecuado al material de las compuertas que se están manteniendo (evite disolventes clorados sobre juntas de caucho) sobre un paño sin pelusas y limpie los asientos del eje y las cajas de los cojinetes. Para los mecanismos de accionamiento tipo deslizamiento en compuertas motorizadas, limpie los canales de las varillas y reaplique una pequeña cantidad de lubricante seco de PTFE. Los lubricantes húmedos atraen mayor acumulación de polvo y, por lo general, no son adecuados para conductos con alta concentración de partículas donde las compuertas operan de forma continua.
4. Inspección y sustitución de las juntas de las paletas
Después de la limpieza, inspeccione los sellos de borde de las palas en todas las compuertas para detectar fragilidad, grietas, deformación por compresión o desprendimiento. Los sellos que no logran establecer un contacto uniforme cuando las compuertas están en posición cerrada permiten fugas de derivación que reducen tanto la eficiencia como el rendimiento en aislamiento para seguridad vital. Reemplace los sellos dañados siguiendo las especificaciones originales del fabricante para el modelo de compuerta.
5. Prueba funcional
Antes de restablecer la alimentación eléctrica, accione manualmente cada conjunto de compuertas desde la posición totalmente abierta hasta la totalmente cerrada para confirmar una rotación libre. En compuertas motorizadas, reconecte el actuador y ejecute un ciclo completo de recorrido, midiendo el tiempo de desplazamiento frente a la especificación original. Un aumento en la corriente consumida por el actuador suele indicar fricción mecánica residual en las compuertas, incluso tras la limpieza; esto constituye una señal de que podría ser necesario prestar servicio adicional a los rodamientos o inspeccionar el eje.
6. Documentación del mantenimiento
Registre la fecha, la condición detectada, el trabajo realizado y cualquier elemento pendiente de seguimiento en el registro de mantenimiento para todos los reguladores atendidos. En el caso específico de los reguladores contra incendios y humo, esta documentación cumple con los requisitos de trazabilidad de la NFPA y constituye una prueba esencial para las evaluaciones de seguros o responsabilidad tras un evento de incendio. Los registros claros también permiten a los gestores de instalaciones identificar qué reguladores de un edificio grande presentan las tasas más altas de acumulación y asignar así los recursos de mantenimiento de forma adecuada.
Cuando la limpieza ya no es suficiente
La eliminación regular del polvo prolonga considerablemente la vida útil funcional de los reguladores, pero no compensa la degradación estructural. Las siguientes condiciones indican que el reemplazo es el paso adecuado a continuación:
- Deformación del bastidor de las paletas que impide el cierre completo incluso después de la limpieza y lubricación de los reguladores
- Corrosión atravesante en la metalistería de las paletas o del bastidor, especialmente en reguladores galvanizados instalados en entornos húmedos o costeros
- Actuadores que fallan las pruebas funcionales tras el mantenimiento, lo que indica una degradación interna del motor o del engranaje, y no la acumulación de polvo
- Sellos de cuchilla que requieren reemplazo en cada ciclo de mantenimiento, observado de forma consecutiva en múltiples inspecciones de los mismos reguladores
En aplicaciones de seguridad contra incendios y procesos industriales, operar reguladores estructuralmente degradados conlleva tanto riesgos para el rendimiento del sistema como exposición legal. El costo del reemplazo planificado durante una parada programada representa solo una fracción del costo de una falla no planificada, una interrupción prolongada del sistema o una inspección fallida de cumplimiento contra incendios causada por reguladores de seguridad vital inoperativos.
Estrategia a largo plazo para el mantenimiento de reguladores
Los principios de mantenimiento descritos aquí se aplican de forma general a las compuertas de control, las compuertas cortafuegos, las compuertas antihumo, las compuertas de alivio de presión y las compuertas combinadas cortafuegos-antihumo. Aunque los intervalos específicos de inspección y los agentes de limpieza varían según la aplicación, el principio fundamental es constante: la acumulación de polvo constituye un riesgo manejable, y su eliminación periódica conserva el control flexible de la apertura de la válvula que dichas compuertas están diseñadas para ofrecer durante toda su vida útil instalada.
Al especificar compuertas para nuevas instalaciones, la selección de modelos con tapas extremas del eje accesibles, conexiones del actuador desmontables y juntas reemplazables in situ reduce la carga laboral del mantenimiento futuro. Las características de servicio incorporadas en las compuertas desde la fase de diseño del producto suelen traducirse en un menor costo total de propiedad durante una vida útil de instalación de diez a veinte años, incluso cuando el precio unitario inicial sea algo superior al de alternativas menos mantenibles.
Para las instalaciones que gestionan numerosas compuertas en una planta extensa o en un complejo de múltiples edificios, vincular los programas de inspección a la caída de presión medida en el sistema o a los contadores de horas de funcionamiento, en lugar de basarlos únicamente en intervalos calendáricos, ofrece una indicación más precisa del momento en que cada compuerta requiere atención. Esto evita tanto el mantenimiento insuficiente —que permite que los daños acumulativos por polvo progresen sin ser detectados— como el mantenimiento excesivo —que introduce riesgos innecesarios de manipulación en compuertas que operan dentro de parámetros normales.
 Noticias destacadas